


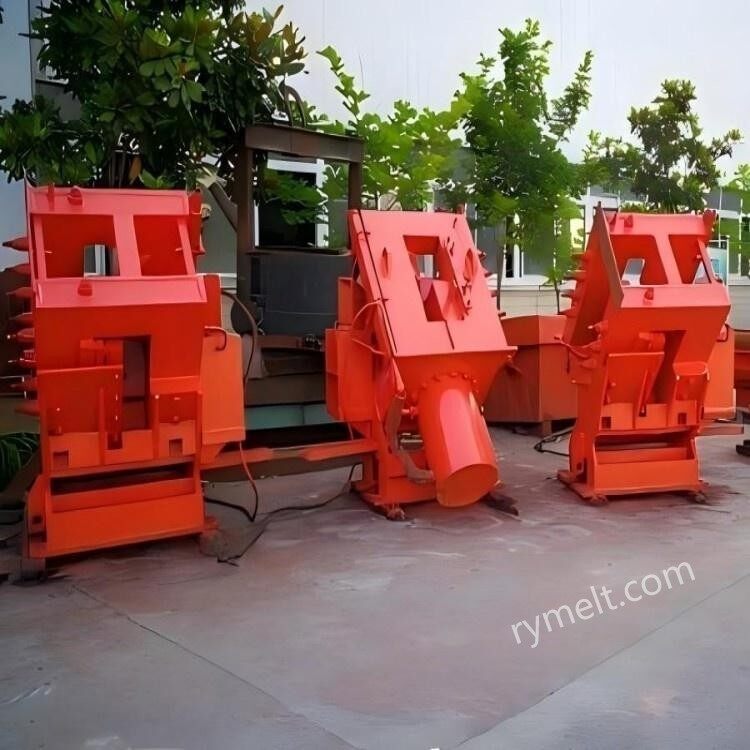
Structuur en compositie
1. Hydraulisch systeem
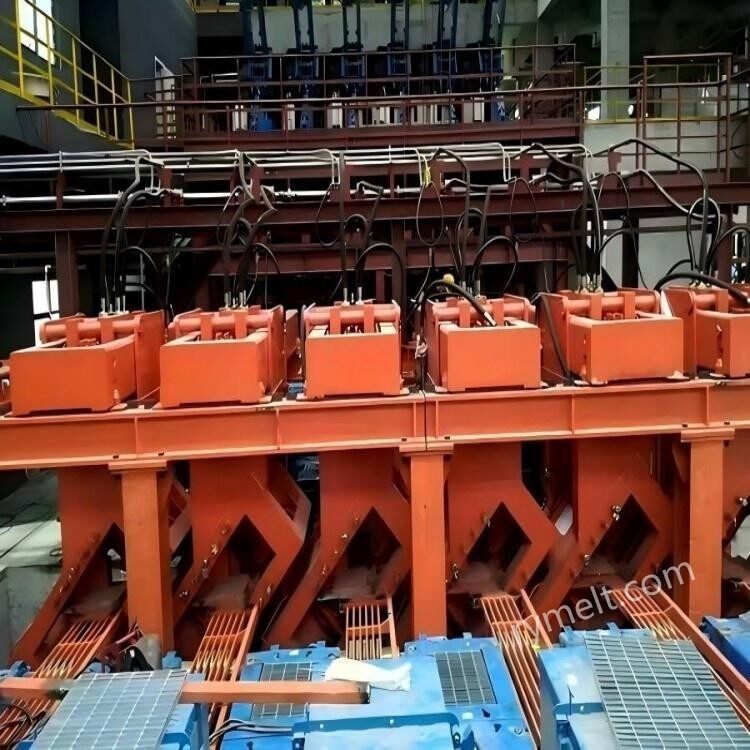
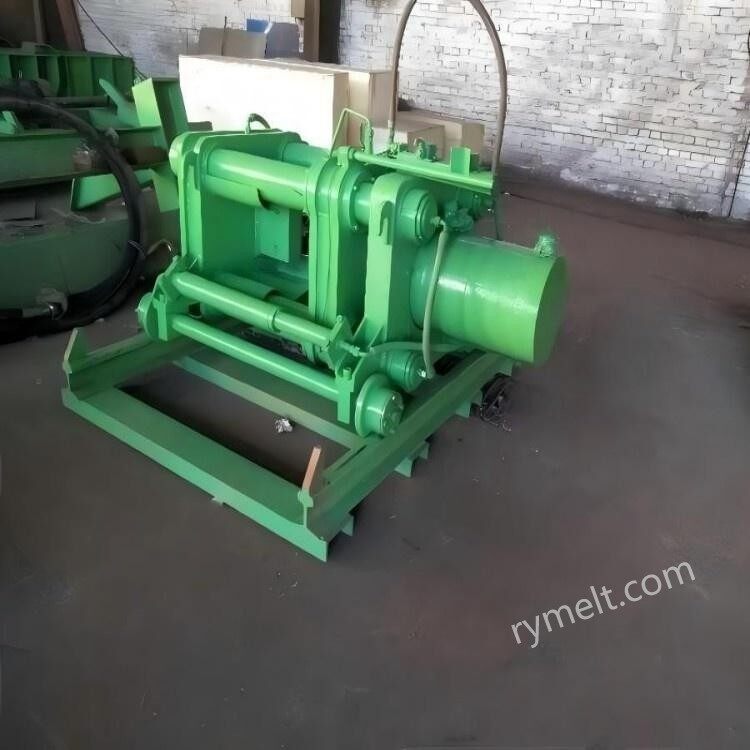
Stroombron: hydraulisch hogedrukpompstation- (inclusief motor, oliepomp, olietank, enz.).
Uitvoeringsbureau: hydraulische cilinder, door de hydraulische oliedruk om het schaarblad aan te drijven om de schuifactie te voltooien.
Besturingscomponenten: proportionele kleppen, servokleppen enz., voor nauwkeurige regeling van schuifkracht en snelheid.
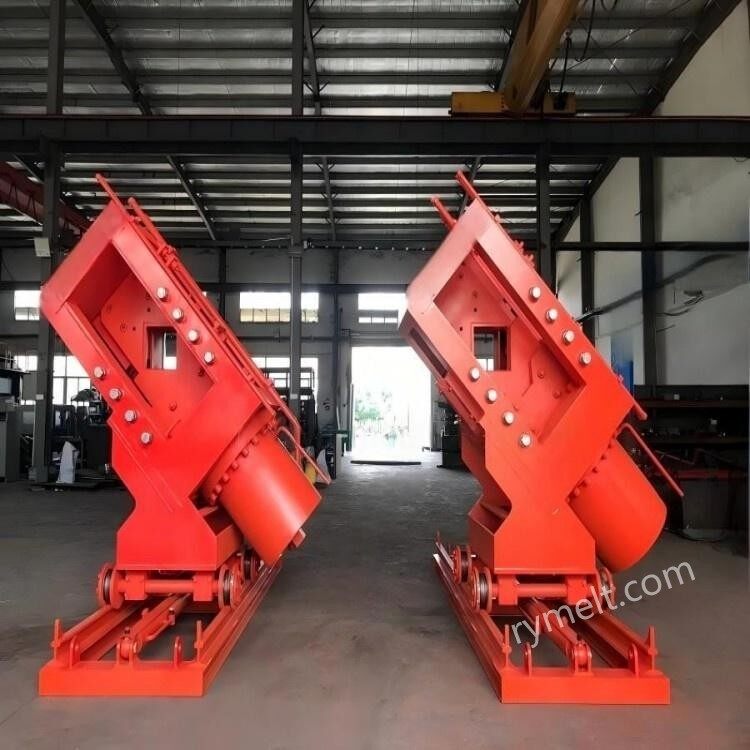
2. Afschuifmechanisme
Bovenste en onderste mesframe: gemaakt van gelegeerd staal met hoge-sterkte, hoge temperatuur- en slijtvastheid.
Blad: speciaal materiaal (zoals heet werkvormstaal), bestand tegen afschuiving bij hoge temperaturen.
Geleidingsapparaat: Zorg voor een nauwkeurig bewegingstraject van het blad om offset te voorkomen.
3.Besturingssysteem
PLC of industriële computer: realiseer automatische werking, stel de snijlengte in op basis van de knuppelsnelheid en procesvereisten.
Sensor: detecteer de positie van de knuppel, temperatuur, schuifkracht en andere parameters, feedback naar het besturingssysteem.
Werkingsprincipe
1. Positionering van knuppel
De continugietstaaf wordt door een trekmachine naar de hydraulische afschuifpositie getrokken en het snijpunt wordt bepaald door een foto-elektrische sensor of encoder.
2. Snijproces
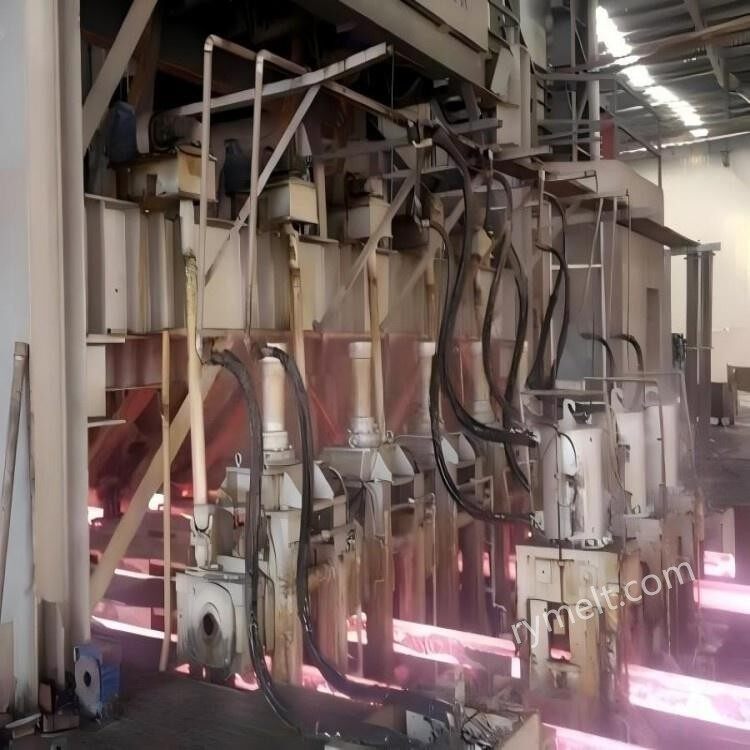
Het hydraulische systeem drijft het bovenste mesframe met snelle neerwaartse druk aan, en het vaste onderste mesframe om de afschuiving te voltooien.
De afschuifkracht kan honderden tot duizenden tonnen bereiken, waardoor de hoge temperatuurstaaf onmiddellijk wordt afgesneden (temperatuur van ongeveer 800 ~ 1100 graden).
Na het knippen wordt het messenframe opnieuw ingesteld en wordt de knuppel verder getransporteerd naar het volgende proces.
3. Gesynchroniseerde controle
Gesynchroniseerd met de treksnelheid van de continue gietmachine, om ervoor te zorgen dat de gietstaaf stationair is of op lage- snelheid beweegt tijdens het knippen, om ervoor te zorgen dat de snede glad is.
Kernvoordelen
1. Hoge efficiëntie
De afschuifcyclus is kort (meestal 3-10 seconden), aangepast aan de hogesnelheidsproductielijn voor continugieten (zoals een treksnelheid van enkele meters per minuut).
Vergeleken met vlamsnijden, geen gasverbruik, energiebesparing en milieubescherming.
2. Hoge snijkwaliteit
Vlakke en braam-vrije sneden, waardoor er minder verdere bewerking nodig is.
Geen vorming van geoxideerde huid, waardoor materiaalverlies wordt vermeden.
3. Automatisering en veiligheid
Volledig automatische bediening, waardoor handmatige tussenkomst wordt verminderd.
Het gesloten ontwerp voorkomt dat vuil met hoge temperaturen opspat en zorgt voor een veilige bediening.
Toepassingsscenario
Productielijn voor continugieten van ijzer en staal: voor koolstofstaal, gelegeerd staal, roestvrij staal en andere gegoten knuppels op maat gesneden.
Speciale werkomstandigheden: stabiele werking onder hoge temperaturen en hoge belasting, aanpassing aan verschillende secties (vierkante staaf, rechthoekige staaf, ronde staaf, enz.).
Alternatief voor traditionele processen: vervang geleidelijk het vlamsnijden en de mechanische vliegende schaar, vooral geschikt voor hoge-precisie en hoge- productiviteitsbehoeften van de productielijn.
Onderhoud en veelvoorkomende problemen
1. Onderhoudspunten
Regelmatige vervanging van hydraulische olie en filterelement om systeemvervuiling te voorkomen.
Controleer de slijtage van het mes, tijdige reparatie of vervanging.
Smeer het geleidingsapparaat om de flexibiliteit van bewegende delen te garanderen.
2. Veelvoorkomende problemen
Onvoldoende schuifkracht: kan te wijten zijn aan lekkage van het hydraulisch systeem of aan een abnormale druk in het pompstation.
Gekantelde snede: veroorzaakt door een verkeerde uitlijning van het mes of slijtage van het geleidingsmechanisme.
Storing in het besturingssysteem: noodzaak om het sensorsignaal of de PLC-programmalogica te controleren.
Referentieparameters
1. Afschuifkrachtbereik: 500 ton ~ 5000 ton
(aangepast volgens knuppelmateriaal, sectiegrootte en temperatuur).
2. Sectievorm:vierkante staaf, rechthoekige staaf, ronde staaf, plaat, enz.;
3. Sectiegrootte:
Staaf/rechthoekige staaf: 100×100mm-600×600mm;
Platen: dikte 150-400 mm, breedte 1000-2500 mm;
Temperatuurbereik: 800 graden ~ 1100 graden
(afschuiving bij hoge-temperaturen vereist een blad van speciaal materiaal).
4. Scheercyclus
Enkele afschuiftijd: 3 ~ 10 seconden (inclusief messluiting, afschuiving, reset);
Continue afschuiffrequentie: 6 ~ 20 keer / min (en snelheidsmatch van de continue gietmachine).
5. Afschuifprecisie
Lengtefout: ± 2 mm ~ ± 5 mm (beïnvloed door precisie van de synchronisatiecontrole);
Snijvlakheid: minder dan of gelijk aan 1 mm/m (geen braam, geen barst).
Ons bedrijf heeft vele jaren ervaring in de productie en marketing van hydraulische scharen, met professioneel technisch personeel, afhankelijk van de individuele behoeften van klanten, productie en verwerking. De bovenstaande parametergegevens kunnen ter referentie worden gebruikt. Als u specifieke behoeften heeft, neem dan gerust contact met ons op.


